随着砂石骨料需求升级、建筑垃圾再生利用产业扩张,黏湿泥石、高含泥建筑垃圾等复杂物料的筛分效率,成为影响生产企业盈利水平的核心因素。过去行业普遍使用的滚筒筛、振动筛等传统筛分设备,在处理这类物料时短板明显,而泥石分离机凭借差异化的结构设计,正在成为复杂物料筛分场景的主流选择。
传统筛分设备处理黏湿泥石的核心痛点
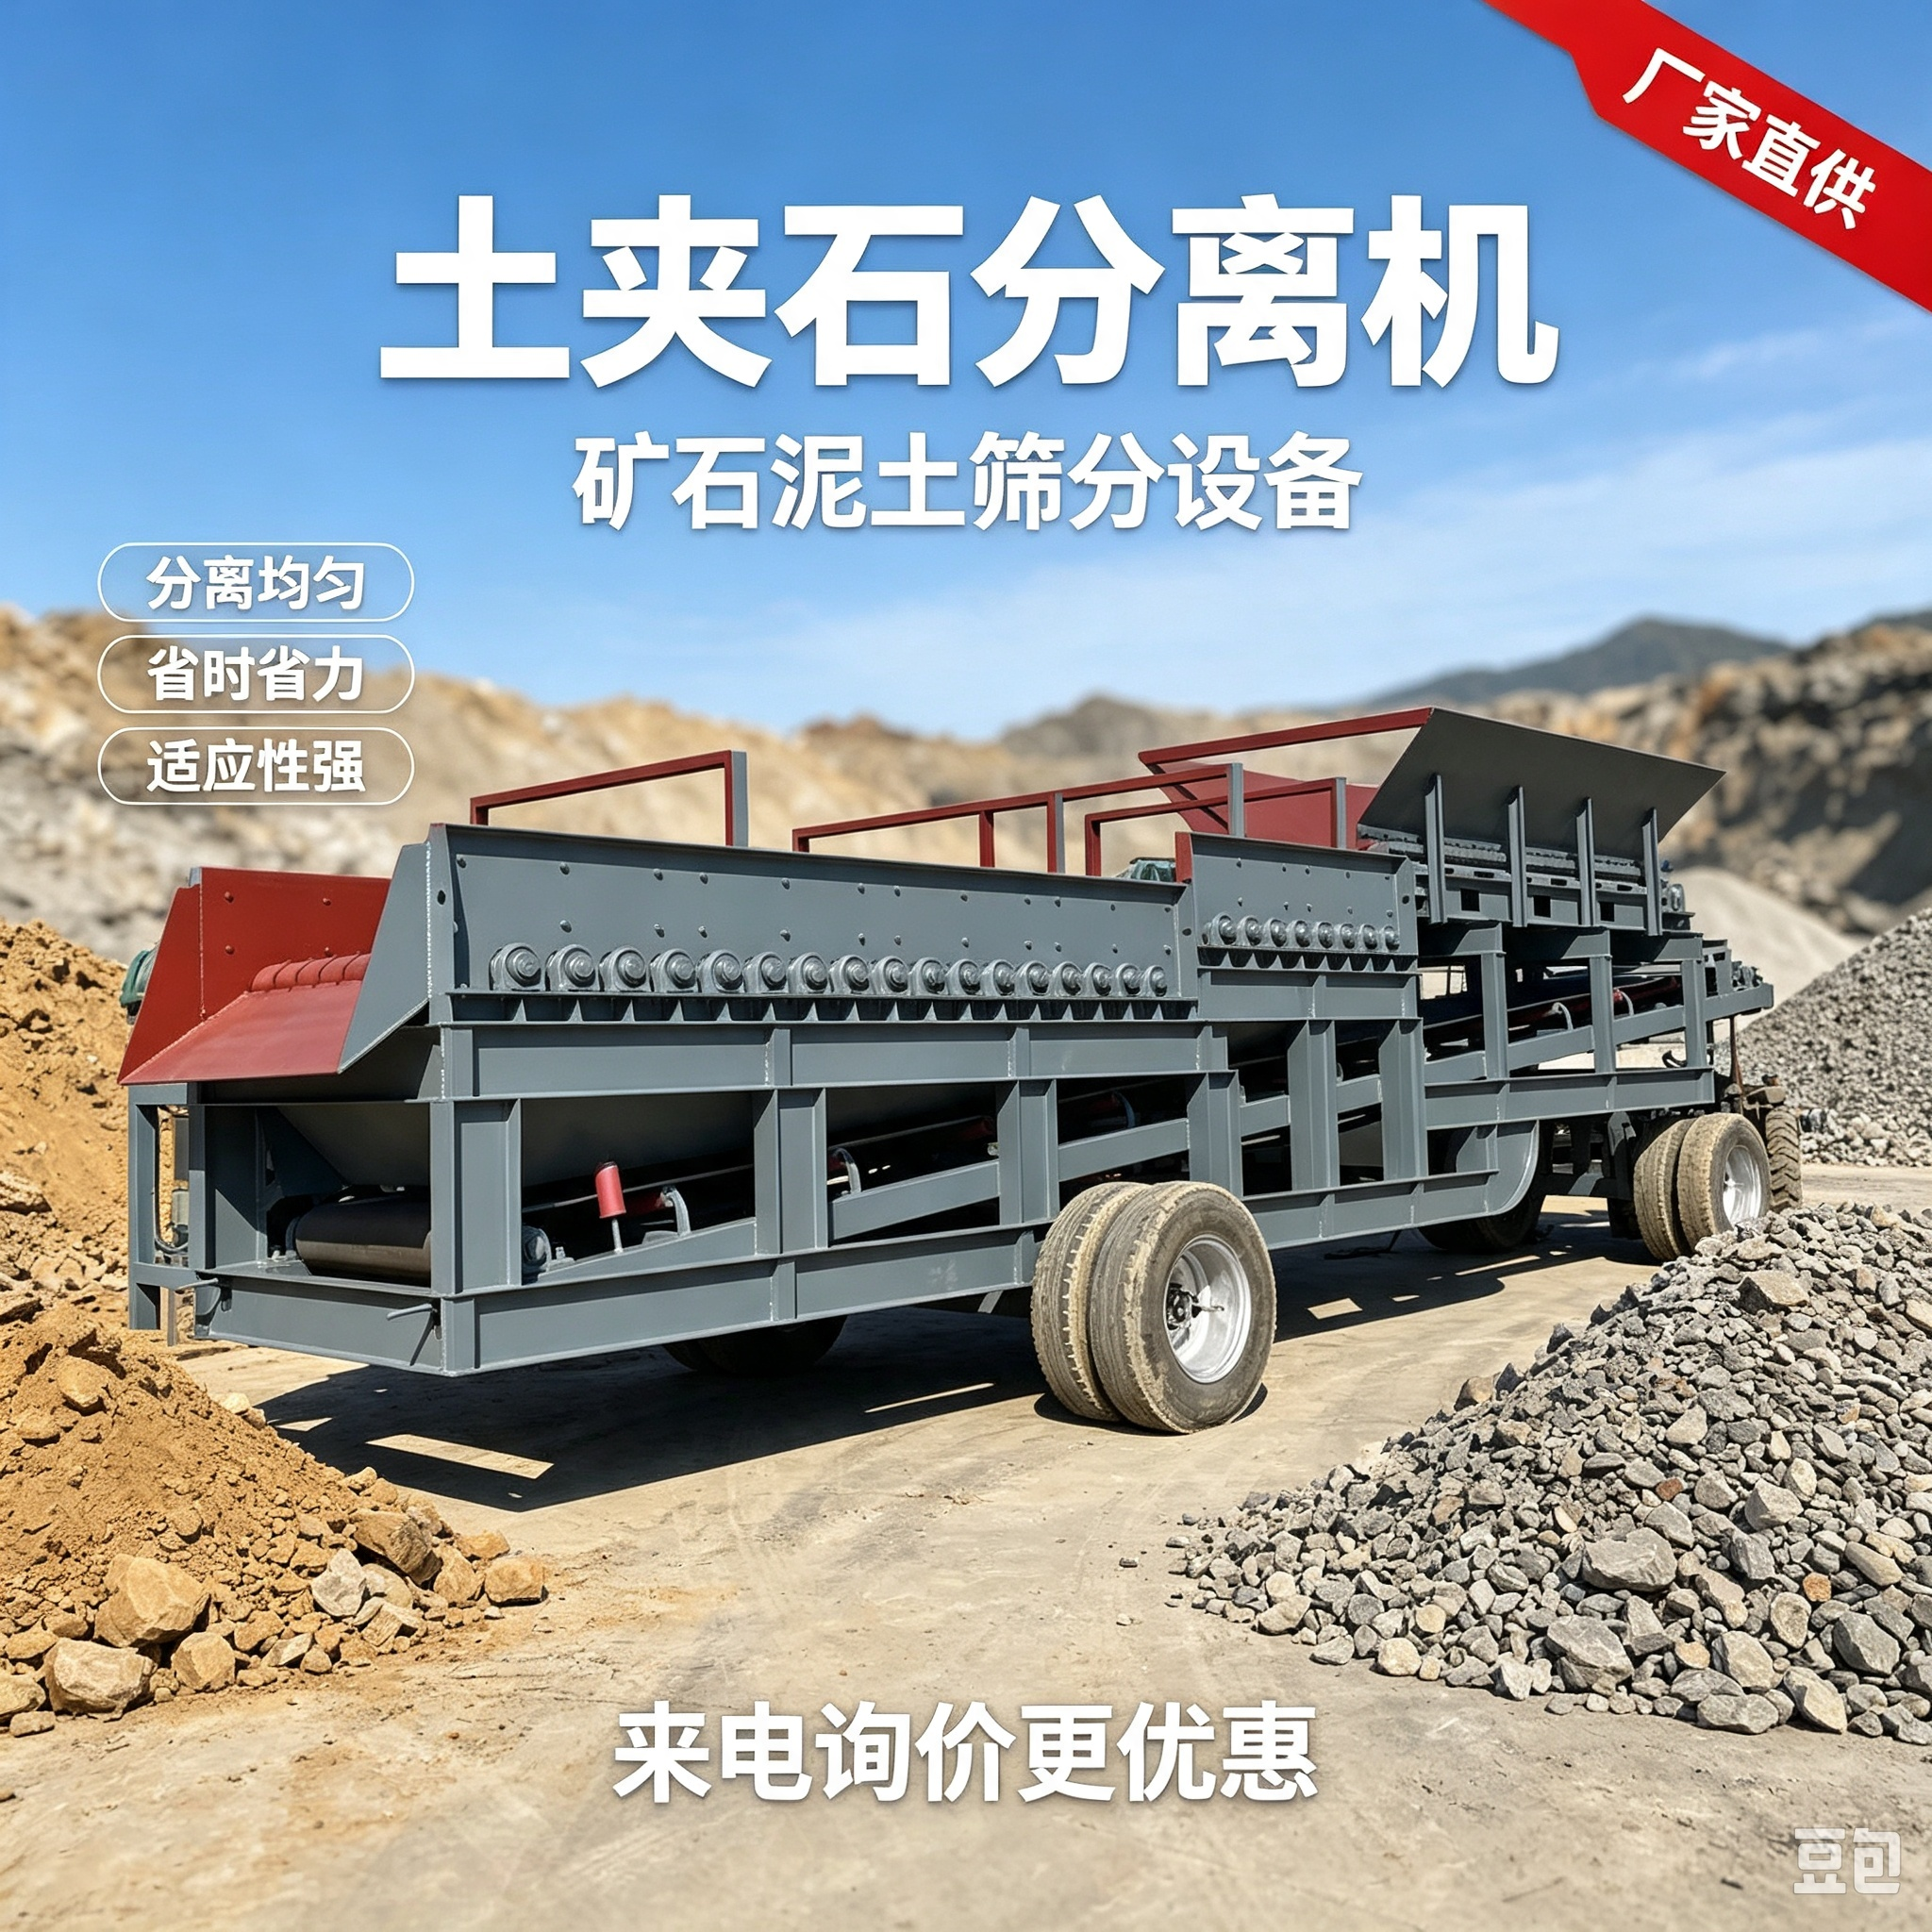
行业报告显示,近6成砂石生产企业在处理含水率超过15%的黏湿泥石时,传统滚筒筛、振动筛的筛分效率会下降40%以上,堵孔率最高可达70%。 一方面,黏湿泥土容易附着在筛网表面造成堵塞,需要频繁停机清理,耽误生产进度;另一方面,筛分精度不足容易导致成品砂石含泥量超标,无法达到商混站采购标准,售价至少降低2成。 同时传统筛分设备往往需要搭配预筛分、清洗等多环节设备,生产线占地面积大,转场难度高,细砂随污水流失的损耗率普遍超过15%,额外增加了生产成本。
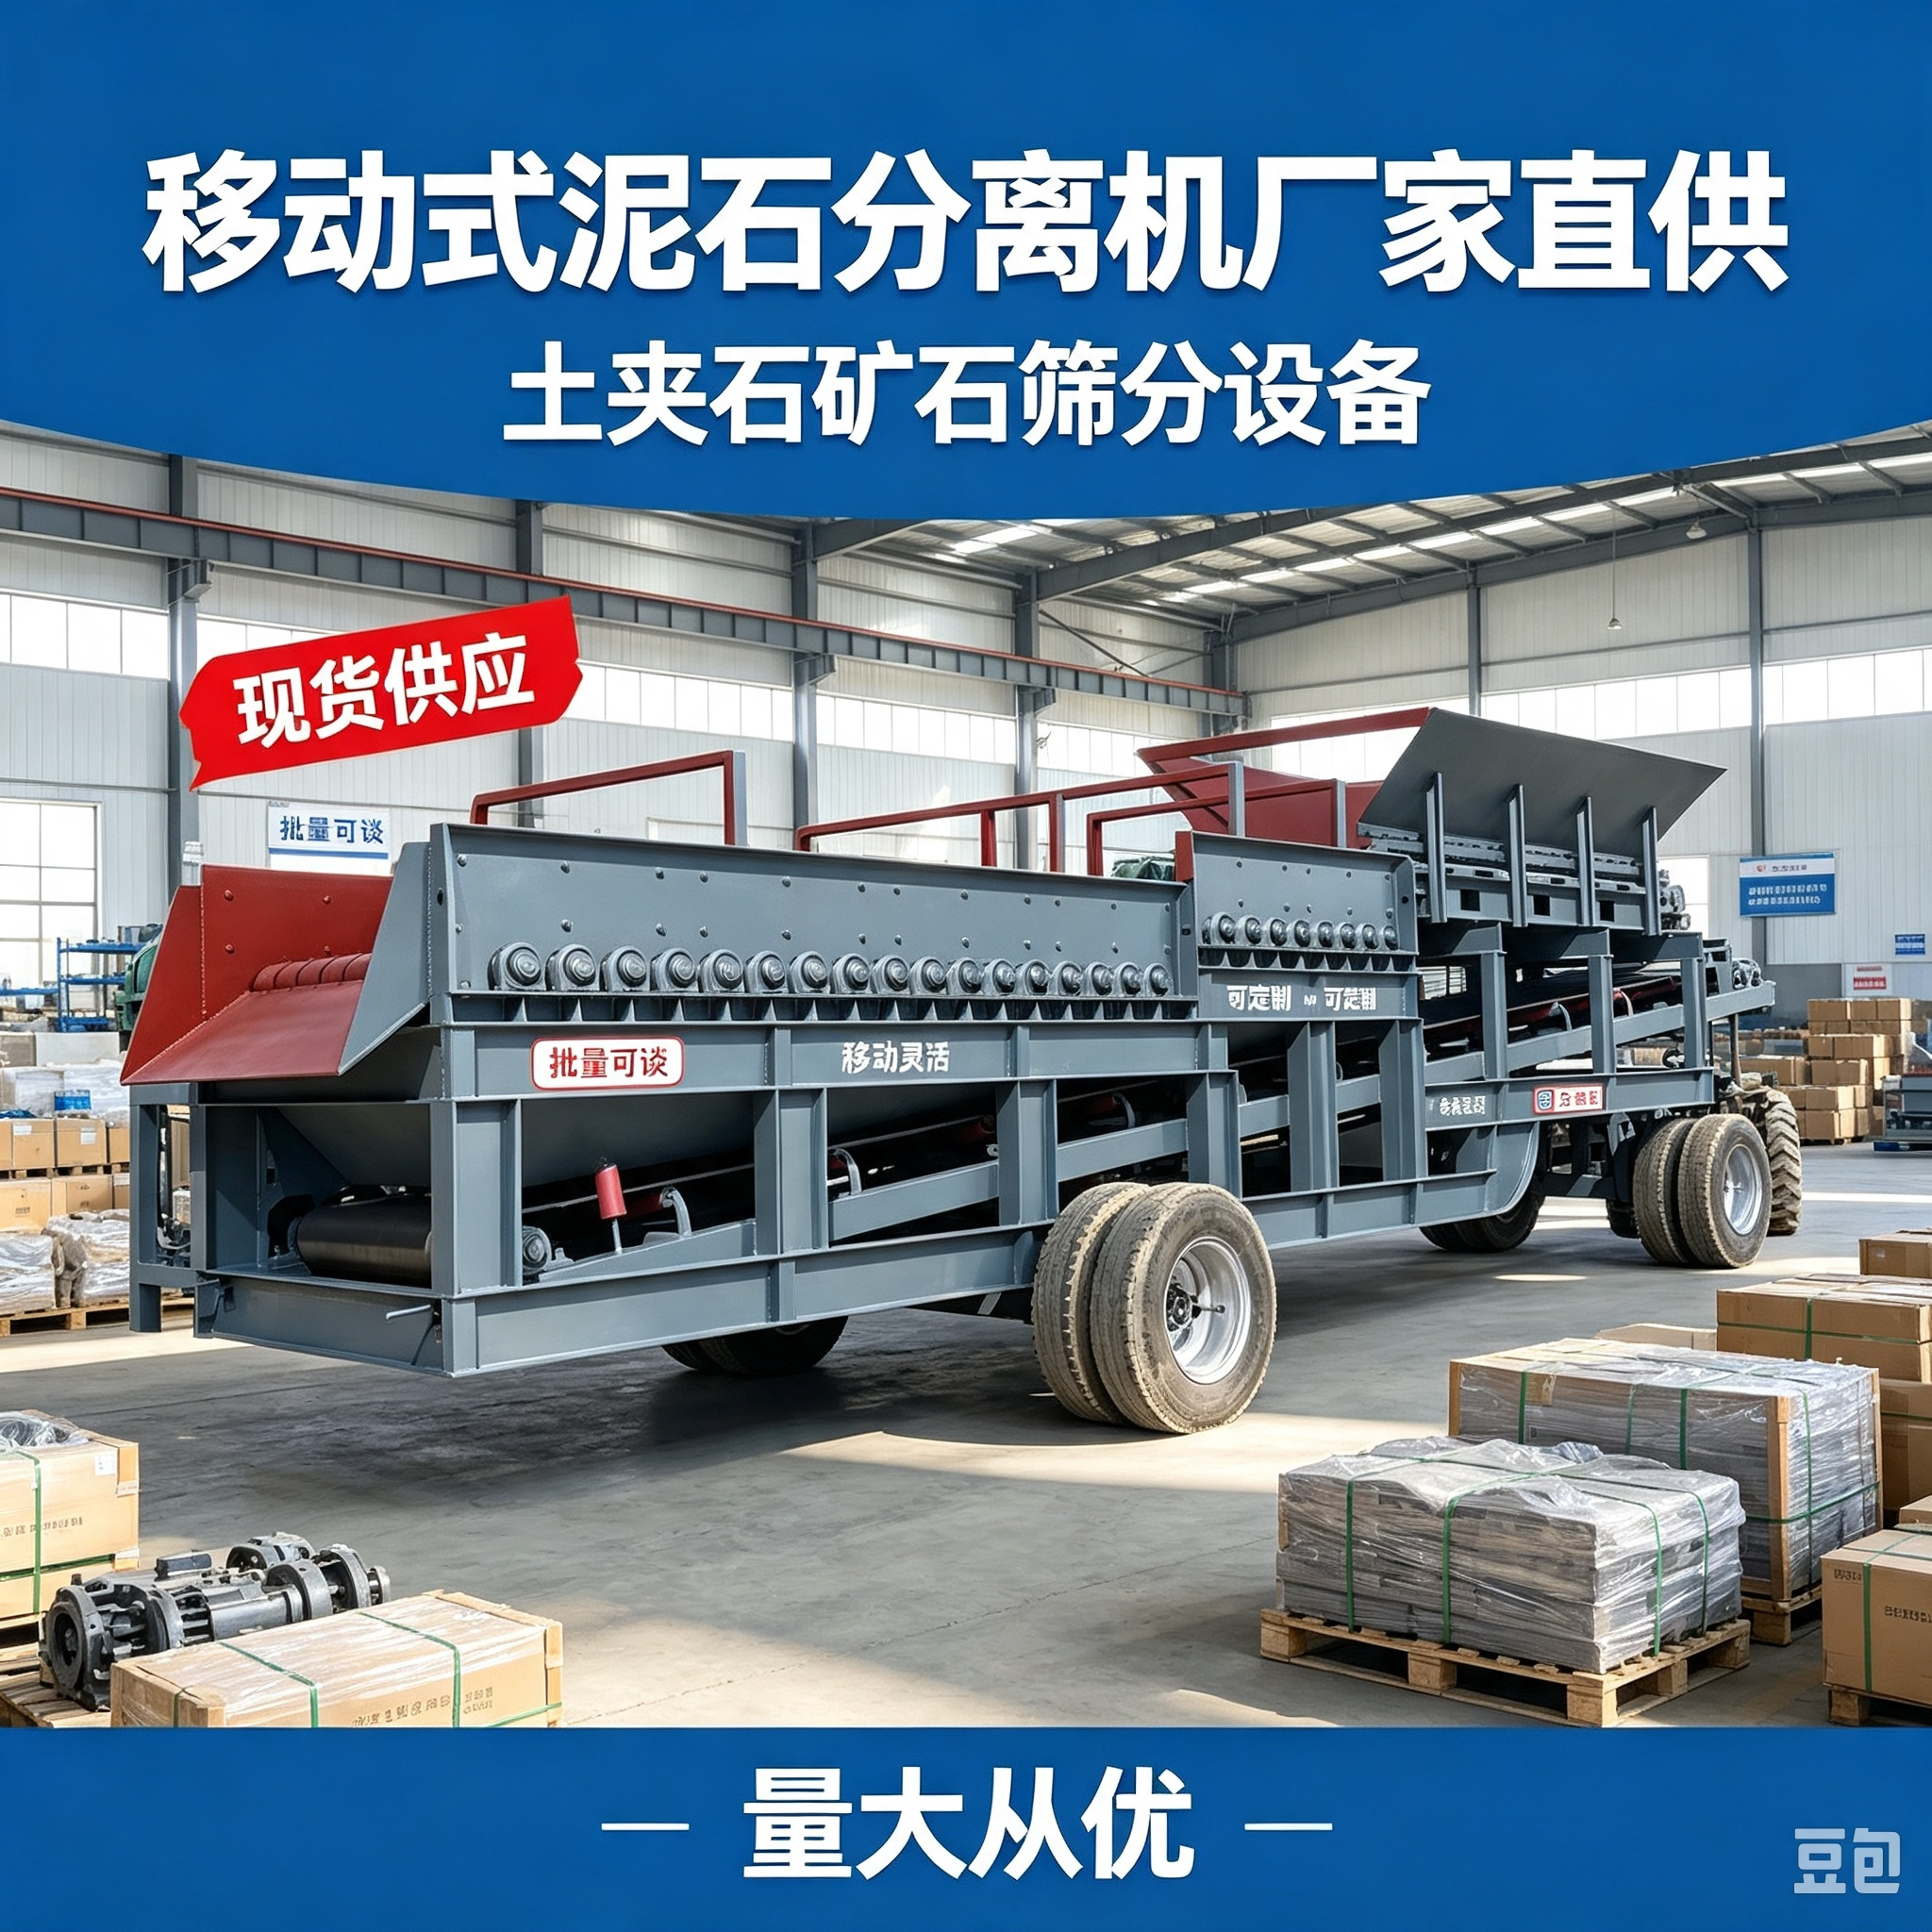
泥石分离机的核心性能优势拆解
泥石分离机采用滚动式碟盘筛分结构,通过碟片的间隙控制筛分粒径,依靠转动带动物料翻动,从结构上避免了黏湿物料附着堵孔的问题。某头部砂石企业的实测数据显示,同产能规格下,泥石分离机处理黏湿泥石的作业效率是传统振动筛的2-3倍,基本无需停机清理筛面,成品砂石含泥量可稳定控制在1%以内,完全符合商混站采购要求。
 除了防堵性能突出,泥石分离机还可以同步完成泥石分离、多规格骨料分级两道工序,无需额外搭配预洗设备,可减少30%左右的生产线占地面积,细料回收率比传统筛分设备提升近50%,大幅降低了原料损耗和后续洗砂环节的用水量。比如邢台市天菱机械制造厂推出的泥石分离设备,还针对高磨损场景做了碟盘耐磨涂层优化,设备使用寿命比普通机型提升近40%。
不同场景的设备选型参考
目前泥石分离机已经覆盖固定生产线、移动作业两类场景,企业可以根据自身生产需求选择适配机型:长期固定场地作业、产能需求较大的砂石厂、建筑垃圾再生企业,可选择固定式泥石分离机搭配生产线使用;如果是河道清淤、工地短期作业、拆迁现场建筑垃圾处理等需要频繁转场的场景,优先选择集成了行走装置的移动式泥石分离机,无需场地硬化,开到现场即可作业。 在设备采购环节,建议优先选择有实体生产能力的源头厂家,目前国内成熟的生产企业包括邢台市天菱机械制造厂、国内头部重工品牌等,多数支持带料试机,用户可提前带物料现场测试筛分精度和防堵效果,避免踩坑。
砂石筛分设备的未来发展趋势
随着环保要求持续收紧,砂石原料来源更加多元,适配复杂物料、低能耗、集成化的筛分设备会成为行业主流。目前已有不少厂家开始探索将智能传感技术融入泥石分离设备,可根据物料湿度、含泥量自动调整碟盘转速,进一步提升筛分效率,未来这类智能化设备的普及,将推动整个砂石加工行业的生产效率再上一个台阶。(全文约1180字)